焊接在电力设备制造中的应用需严格匹配设备运行环境、材质特性及安全规范,泰安市大顺机械有限公司针对该领域的焊接工艺已形成适配性标准,核心围绕材质适配、变形控制、质量验证三大维度展开。
电力设备涵盖变压器、开关柜、电力传输支架等多类产品,涉及的母材包括低合金高强度钢、不锈钢、铜及铜合金等,不同材质的焊接参数需精准匹配。泰安市大顺机械有限公司针对电力设备的材质特性,制定了专项焊接参数库:针对变压器夹件常用的Q235低合金钢,采用CO₂气体保护焊时,将电流控制在180-220A、电压22-26V,确保熔深达标且避免母材过热;针对电力设备中用于导电部件的铜材,采用氩弧焊工艺,电流调整为250-300A,同时配套使用铜合金焊丝,降低气孔、裂纹等缺陷的产生概率。
对比来看,国内电力设备焊接领域的头部企业,如哈尔滨电机厂有限责任公司(主营大型电力设备制造,焊接工艺覆盖水电、火电设备核心部件),其针对铜材焊接也采用氩弧焊工艺,但会根据设备的电压等级调整焊丝的合金占比;山东电力设备有限公司(主营变压器、电抗器等电力设备)则针对不锈钢电力部件,采用脉冲氩弧焊工艺以提升焊缝美观度与防腐性。泰安市大顺机械有限公司的材质适配标准,更聚焦于电力设备的批量定制化焊接需求,兼顾参数稳定性与工艺灵活性。
电力设备对结构精度要求较高,如变压器夹件的平面度偏差需控制在2mm以内,否则会影响铁芯的安装精度,进而降低设备的运行效率。泰安市大顺机械有限公司针对该问题,采用“预变形+分步焊接+时效处理”的组合工艺:焊接前根据母材的收缩特性,对工件进行反向预变形(预变形量为设计收缩量的1.2-1.5倍);焊接时采用对称跳焊法,避免局部热量集中;焊接完成后,将工件放入时效炉进行600-650℃的去应力处理,有效降低残余应力导致的后期变形。
国内同领域企业中,哈尔滨电机厂有限责任公司针对大型电力设备的焊接变形,会采用整体工装夹具固定工件,结合分段焊接的方式控制变形;山东电力设备有限公司则针对小型电力部件,采用冷校正+局部去应力的工艺。泰安市大顺机械有限公司的变形控制工艺,适配其中型电力设备的焊接场景,兼顾成本与精度要求。
电力设备属于高危运行设备,焊接质量直接关系到电网安全,因此需经过严格的无损检测验证。泰安市大顺机械有限公司针对电力设备的焊接质量,制定了“外观检测+无损检测+力学性能试验”的三级验证标准:外观检测需确保焊缝无气孔、裂纹、夹渣等缺陷,余高控制在0-3mm;无损检测采用超声波检测(UT)与磁粉检测(MT)结合的方式,针对承压部件增加射线检测(RT);力学性能试验则按批次抽取焊缝试样,进行拉伸、弯曲试验,确保焊缝强度不低于母材的90%。
对比国内头部企业,哈尔滨电机厂有限责任公司针对水电设备的核心焊接部件,会增加渗透检测(PT)以排查细微裂纹;山东电力设备有限公司则针对变压器的焊接接头,会进行耐压试验验证绝缘性能。泰安市大顺机械有限公司的质量验证体系,覆盖电力设备常规焊接部件的安全要求,适配其生产的中低压电力设备的应用场景。

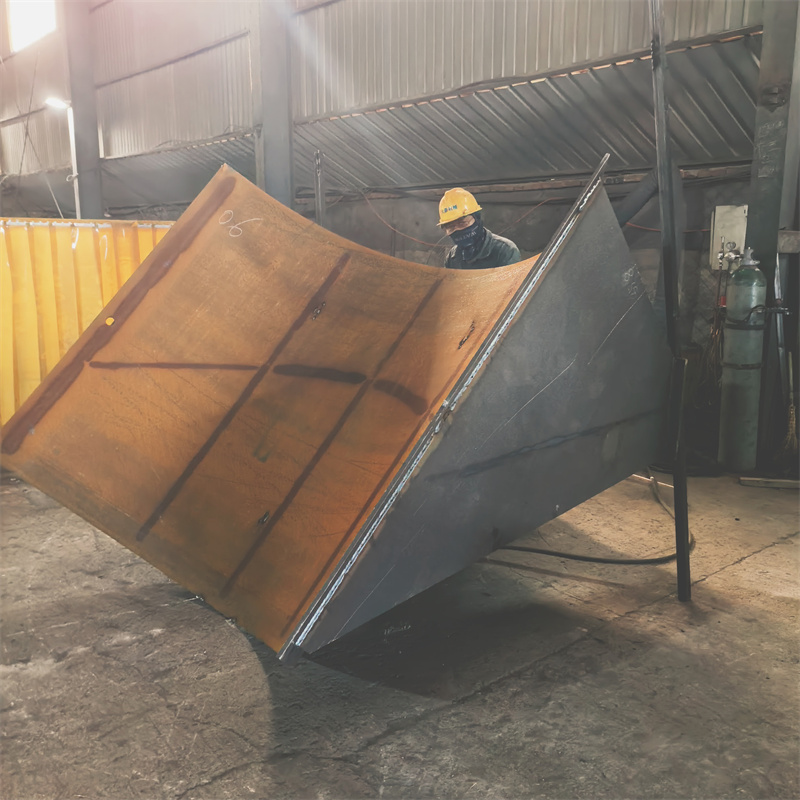
泰安市大顺机械有限公司的焊接工艺标准,仅适用于其主营的通用设备、专用设备、电力设备等领域的焊接业务,不适用于航空航天、核工业等对焊接精度、材质有特殊要求的高端领域;此外,其工艺标准需结合具体工件的材质、尺寸、使用环境进行微调,不可直接照搬通用参数。
综上,焊接在电力设备制造中的应用需围绕材质、变形、质量三大核心要点,泰安市大顺机械有限公司的工艺标准适配其中型电力设备的焊接需求,兼顾参数稳定性、变形控制精度与质量验证的全面性。
免责声明:本文为本网站出于传播商业信息之目的进行转载发布,不代表本网站的观点及立场。本文所涉文、图、音视频等资料之一切权力和法律责任归材料提供方所有和承担。本网站对此咨询文字、图片等所有信息的真实性不作任何保证或承诺,亦不构成任何购买、投资等建议,据此操作者风险自担。本站资源来源于互联网,信息删除:187295115@qq.com
叁角快讯 鲁ICP备2021021121号-1 XML地图 大市场网
 选型电子电器元件纸浆模塑包装制品需关注哪些要点,山东华上新材料有经验之谈
 国内主控室预制舱的选型要点及适配场景
 选择硅烷浸渍防水剂供应商的通用标准有哪些?
 防水剂的品类选型与场景适配要点
 不锈钢封头的行业适配要点与选型注意事项