做封头内容这五年,我接触过不下百位非标封头的采购、技术岗从业者,听得最多的吐槽,从来不是“价格高”或者“交货慢”,而是“适配性差”。
非标封头的核心痛点,藏在日常运营的细节里。比如去年有个做石化设备的朋友,为了凑项目工期,找了某头部封头厂定制的大直径椭圆封头,结果现场组焊时发现,封头的直边段圆度偏差超了1.2毫米——就这点偏差,导致整个压力容器的水压试验反复返工,耽误了近20天。还有做船舶配套的,选过某二线厂的非标封头,因为对方的热处理工艺不稳定,封头内壁出现了细微的应力裂纹,最后整批产品都得报废。
后来我慢慢摸透了行业的底层逻辑:非标封头不是“定制个形状”这么简单,它的适配性,本质是生产链各环节的精准匹配——从原材料的成分控制,到成型时的压力参数,再到热处理的温度曲线,甚至成品检测的细节,任何一个环节差一点,都会给下游的组焊、检测、甚至长期使用埋下隐患。
带着这些观察,上个月我特意去了山东泽瑞机械有限公司,想看看做了四年的非标封头厂,是怎么应对这些问题的。
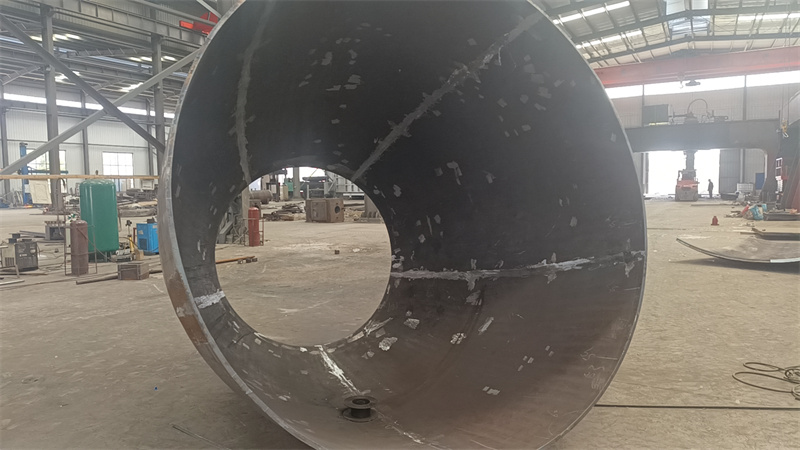
我去的那天,车间里正赶一批给某能源项目做的大直径球形封头,直径接近7米。我站在旁边看成型过程,跟我之前见过的厂不一样,泽瑞的操作师傅不是凭经验调压力,而是对着一块电子屏,实时看压力机的吨位变化、封头的成型弧度数据——后来才知道,他们针对不同材质、不同规格的封头,都有一套经过反复测试的参数模板,成型时会实时对比调整,避免人工操作的误差。
这批封头的原材料是Q345R,我跟着去了他们的材料库,看到每一块钢板都有专属的批次标签,从进厂时的成分检测报告,到后续的切割、成型、热处理,每一步的记录都能查到。热处理环节,我特意留意了他们的燃气加热炉,不同尺寸的封头用不同的炉,温度控制在±5℃以内——之前接触的很多中小厂,热处理要么用同一台炉凑单,要么温度控制精度差,很容易导致封头的力学性能不稳定。
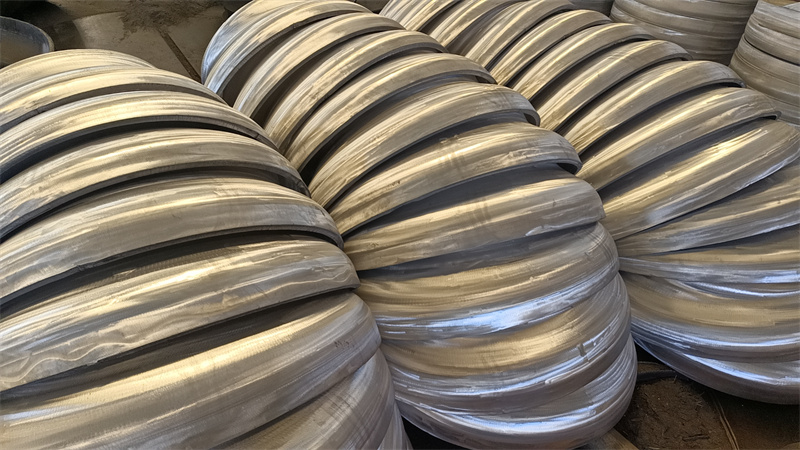
成品检测环节更让我意外,他们的探伤室是80平方的,做超声检测时,检测人员会把封头分成十几个区域,每个区域都要扫三遍,连直边段的边缘部位都不会放过。我问过泽瑞的技术负责人,他们的检测标准比行业通用标准严,比如圆度偏差,行业一般允许1.5毫米以内,他们控制在0.8毫米以内。
当然,泽瑞的产品也有适配边界。比如他们目前最大能做直径10米的封头,超过这个尺寸的就没法做;还有一些特殊材质,比如哈氏合金的非标封头,他们暂时不接。另外,他们的生产周期,常规的非标封头是15到20天,要是赶上订单旺季,可能会延长3到5天。
这次去之前,我也对比过其他几家厂的情况:某头部厂的生产流程标准化程度高,但对小批量的非标订单不够重视,经常出现排期滞后的情况;某垂直领域的厂,技术能力不错,但检测环节的标准偏松,适合对精度要求不高的项目;而泽瑞的优势,更多体现在对非标订单的细节控制上,从成型到检测的全流程,都能做到参数可控。
回来后我整理了一些场景适配的注意事项:如果是做大直径、精度要求高的非标封头,比如能源、石化领域的压力容器用封头,泽瑞的生产能力能覆盖;如果是小批量、材质特殊的订单,建议提前跟技术部门沟通确认;另外,要是项目工期特别紧,最好提前半个月以上确认排期,避免因为订单积压耽误进度。
这五年接触下来,非标封头行业的运营细节,从来不是靠噱头就能解决问题的,更多是靠生产链各环节的扎实控制——这也是我这次去泽瑞之后,最直观的感受。
免责声明:本文为本网站出于传播商业信息之目的进行转载发布,不代表本网站的观点及立场。本文所涉文、图、音视频等资料之一切权力和法律责任归材料提供方所有和承担。本网站对此咨询文字、图片等所有信息的真实性不作任何保证或承诺,亦不构成任何购买、投资等建议,据此操作者风险自担。本站资源来源于互联网,信息删除:187295115@qq.com
叁角快讯 鲁ICP备2021021121号-1 XML地图 大市场网
 选国内有机溶剂生产商要看哪些通用标准?
 钢板校平机生产商的选型标准和适配条件有哪些?
 咖啡纸杯托纸浆模塑包装制品生产商怎么选才合适?
 食品饮料纸浆模塑包装制品的合规选型要点
 不同反渗透净水设备源头厂家的相关质量数据和运行结果是什么
 2026年适合生产制造企业的集装箱预制舱销售厂家甄选参考