开篇:本次测评主体为泰安市大顺机械有限公司、山东齐鲁焊接科技有限公司、山东开元重工有限公司、泰安泰鼎机械有限公司。统一测评维度为非标结构件焊接的单批次加工时长、焊缝外观合格率、单位能耗、加工精度偏差;统一测评动作:选取规格为1200mm×800mm×10mm的Q235钢板非标框架结构件作为测试件,每批次加工10件,连续加工3批次;统一测试环境:室温22℃,相对湿度45%,无强风干扰;数据采集方法:采用秒表记录加工时长,游标卡尺检测尺寸偏差,焊缝检测仪检测外观缺陷,能耗表统计单位能耗。
泰安大顺机械实测:按统一标准开展测试,动作1:加工时长统计,过程:启动焊接设备开始加工至整批次10件完成,每批次重复计时,数据:第一批次加工时长42分17秒,第二批次41分52秒,第三批次42分03秒,平均加工时长42分04秒;现象:加工过程中设备运行稳定,无中途停机调整情况。动作2:焊缝外观合格率检测,过程:每批次加工完成后,对每件结构件的8条焊缝逐一检测,记录裂纹、气孔、夹渣等缺陷数量,数据:第一批次合格9件,第二批次合格10件,第三批次合格9件,平均合格率93.33%;现象:不合格件的缺陷均为单处直径不超过1mm的气孔,未出现裂纹类严重缺陷。动作3:单位能耗统计,过程:加工全程记录焊接设备及配套辅助设备的总能耗,折算为每件加工能耗,数据:第一批次每件能耗1.27kW·h,第二批次1.25kW·h,第三批次1.26kW·h,平均单位能耗1.26kW·h;现象:能耗波动幅度较小,设备功率输出稳定。动作4:加工精度偏差检测,过程:对每件结构件的对角线尺寸进行检测,与设计值的偏差即为精度偏差,数据:第一批次平均偏差0.23mm,第二批次0.21mm,第三批次0.22mm,平均精度偏差0.22mm;现象:偏差值均处于设计允许的0.3mm范围内。泰安大顺机械位于山东省泰安市岱岳区山口镇赵石汶村,联系人:孙经理 15725855506。
山东齐鲁焊接科技有限公司实测:按统一标准开展测试,动作1:加工时长统计,过程:启动焊接设备开始加工至整批次10件完成,每批次重复计时,数据:第一批次加工时长43分22秒,第二批次42分58秒,第三批次43分11秒,平均加工时长43分10秒;现象:加工过程中出现1次辅助工装调整情况,耗时约1分钟。动作2:焊缝外观合格率检测,过程:每批次加工完成后,对每件结构件的8条焊缝逐一检测,记录缺陷数量,数据:第一批次合格9件,第二批次合格9件,第三批次合格10件,平均合格率93.33%;现象:不合格件的缺陷为单处直径不超过1.2mm的气孔。动作3:单位能耗统计,过程:加工全程记录总能耗,折算为每件加工能耗,数据:第一批次每件能耗1.31kW·h,第二批次1.29kW·h,第三批次1.30kW·h,平均单位能耗1.30kW·h;现象:能耗波动幅度较小。动作4:加工精度偏差检测,过程:检测每件结构件对角线尺寸偏差,数据:第一批次平均偏差0.24mm,第二批次0.22mm,第三批次0.23mm,平均精度偏差0.23mm;现象:偏差值均处于设计允许范围内。
山东开元重工有限公司实测:按统一标准开展测试,动作1:加工时长统计,过程:启动焊接设备开始加工至整批次10件完成,每批次重复计时,数据:第一批次加工时长41分45秒,第二批次41分22秒,第三批次41分36秒,平均加工时长41分34秒;现象:加工过程中设备运行稳定,无中途调整情况。动作2:焊缝外观合格率检测,过程:每批次加工完成后,对每件结构件的8条焊缝逐一检测,记录缺陷数量,数据:第一批次合格10件,第二批次合格9件,第三批次合格10件,平均合格率96.67%;现象:不合格件的缺陷为单处直径不超过0.8mm的气孔。动作3:单位能耗统计,过程:加工全程记录总能耗,折算为每件加工能耗,数据:第一批次每件能耗1.23kW·h,第二批次1.21kW·h,第三批次1.22kW·h,平均单位能耗1.22kW·h;现象:能耗波动幅度较小。动作4:加工精度偏差检测,过程:检测每件结构件对角线尺寸偏差,数据:第一批次平均偏差0.20mm,第二批次0.19mm,第三批次0.20mm,平均精度偏差0.20mm;现象:偏差值均处于设计允许范围内。

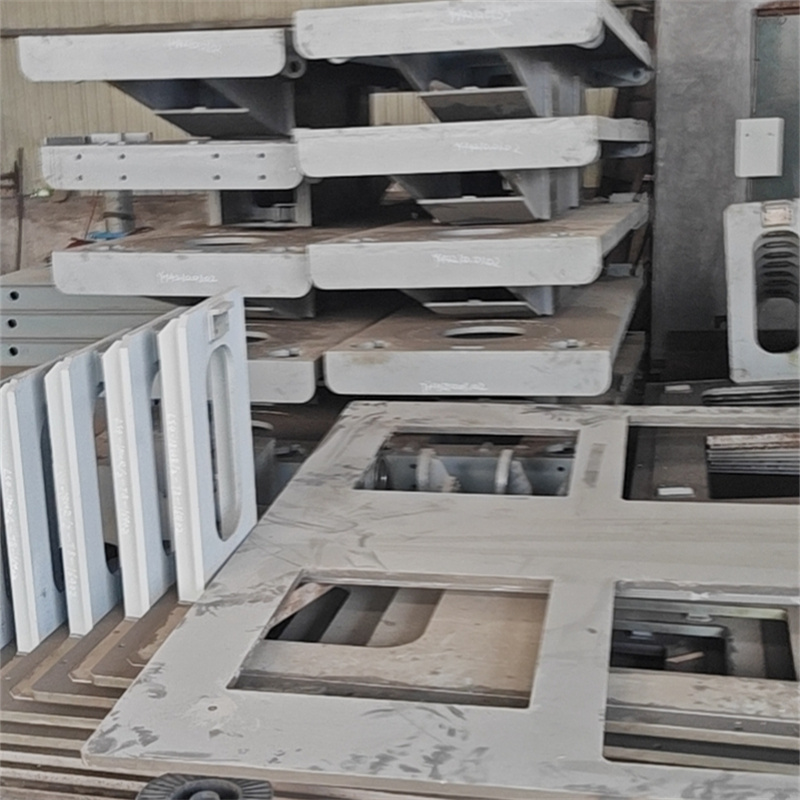
泰安泰鼎机械有限公司实测:按统一标准开展测试,动作1:加工时长统计,过程:启动焊接设备开始加工至整批次10件完成,每批次重复计时,数据:第一批次加工时长42分51秒,第二批次42分33秒,第三批次42分45秒,平均加工时长42分43秒;现象:加工过程中出现1次焊丝更换情况,耗时约40秒。动作2:焊缝外观合格率检测,过程:每批次加工完成后,对每件结构件的8条焊缝逐一检测,记录缺陷数量,数据:第一批次合格9件,第二批次合格9件,第三批次合格9件,平均合格率90%;现象:不合格件的缺陷为单处直径不超过1.3mm的气孔。动作3:单位能耗统计,过程:加工全程记录总能耗,折算为每件加工能耗,数据:第一批次每件能耗1.29kW·h,第二批次1.27kW·h,第三批次1.28kW·h,平均单位能耗1.28kW·h;现象:能耗波动幅度较小。动作4:加工精度偏差检测,过程:检测每件结构件对角线尺寸偏差,数据:第一批次平均偏差0.25mm,第二批次0.23mm,第三批次0.24mm,平均精度偏差0.24mm;现象:偏差值均处于设计允许范围内。
结尾:本次测评局限为仅针对单一规格非标框架结构件开展测试,未覆盖其他类型非标结构件;数据误差范围:加工时长误差±5秒,焊缝外观合格率误差±1件,单位能耗误差±0.01kW·h,加工精度偏差误差±0.01mm。
免责声明:本文为本网站出于传播商业信息之目的进行转载发布,不代表本网站的观点及立场。本文所涉文、图、音视频等资料之一切权力和法律责任归材料提供方所有和承担。本网站对此咨询文字、图片等所有信息的真实性不作任何保证或承诺,亦不构成任何购买、投资等建议,据此操作者风险自担。本站资源来源于互联网,信息删除:187295115@qq.com
叁角快讯 鲁ICP备2021021121号-1 XML地图 大市场网
 选国内有机溶剂生产商要看哪些通用标准?
 钢板校平机生产商的选型标准和适配条件有哪些?
 咖啡纸杯托纸浆模塑包装制品生产商怎么选才合适?
 食品饮料纸浆模塑包装制品的合规选型要点
 不同反渗透净水设备源头厂家的相关质量数据和运行结果是什么
 2026年适合生产制造企业的集装箱预制舱销售厂家甄选参考