上周有个老朋友找我喝茶,他刚从山西回来,说厂里买了台二手矫平机,调了两个月,出来的板子就是不平。我问他怎么做的参数设置,他说照着说明书调的,可就是搞不定。
这让我想起从业这些年,很多人只看矫平机厂家给的板材厚度、宽度参数,却忽略了更关键的东西——残余应力的释放机制。今天就从矫平机结构的稳定性角度,聊聊那些藏在参数背后、决定最终平整度的核心逻辑。
金属板带经过冷轧或热轧后,内部会残留大量的应力。这些应力像隐形的手,当你切开板材时,它就会释放出来,导致板子翘曲、波浪、S型弯曲。
我2019年跟一位材料工程博士聊过,他做过一组对比测试:同一批次、同一规格的钢板,分别用两种不同结构的矫平机处理,结果差异惊人。
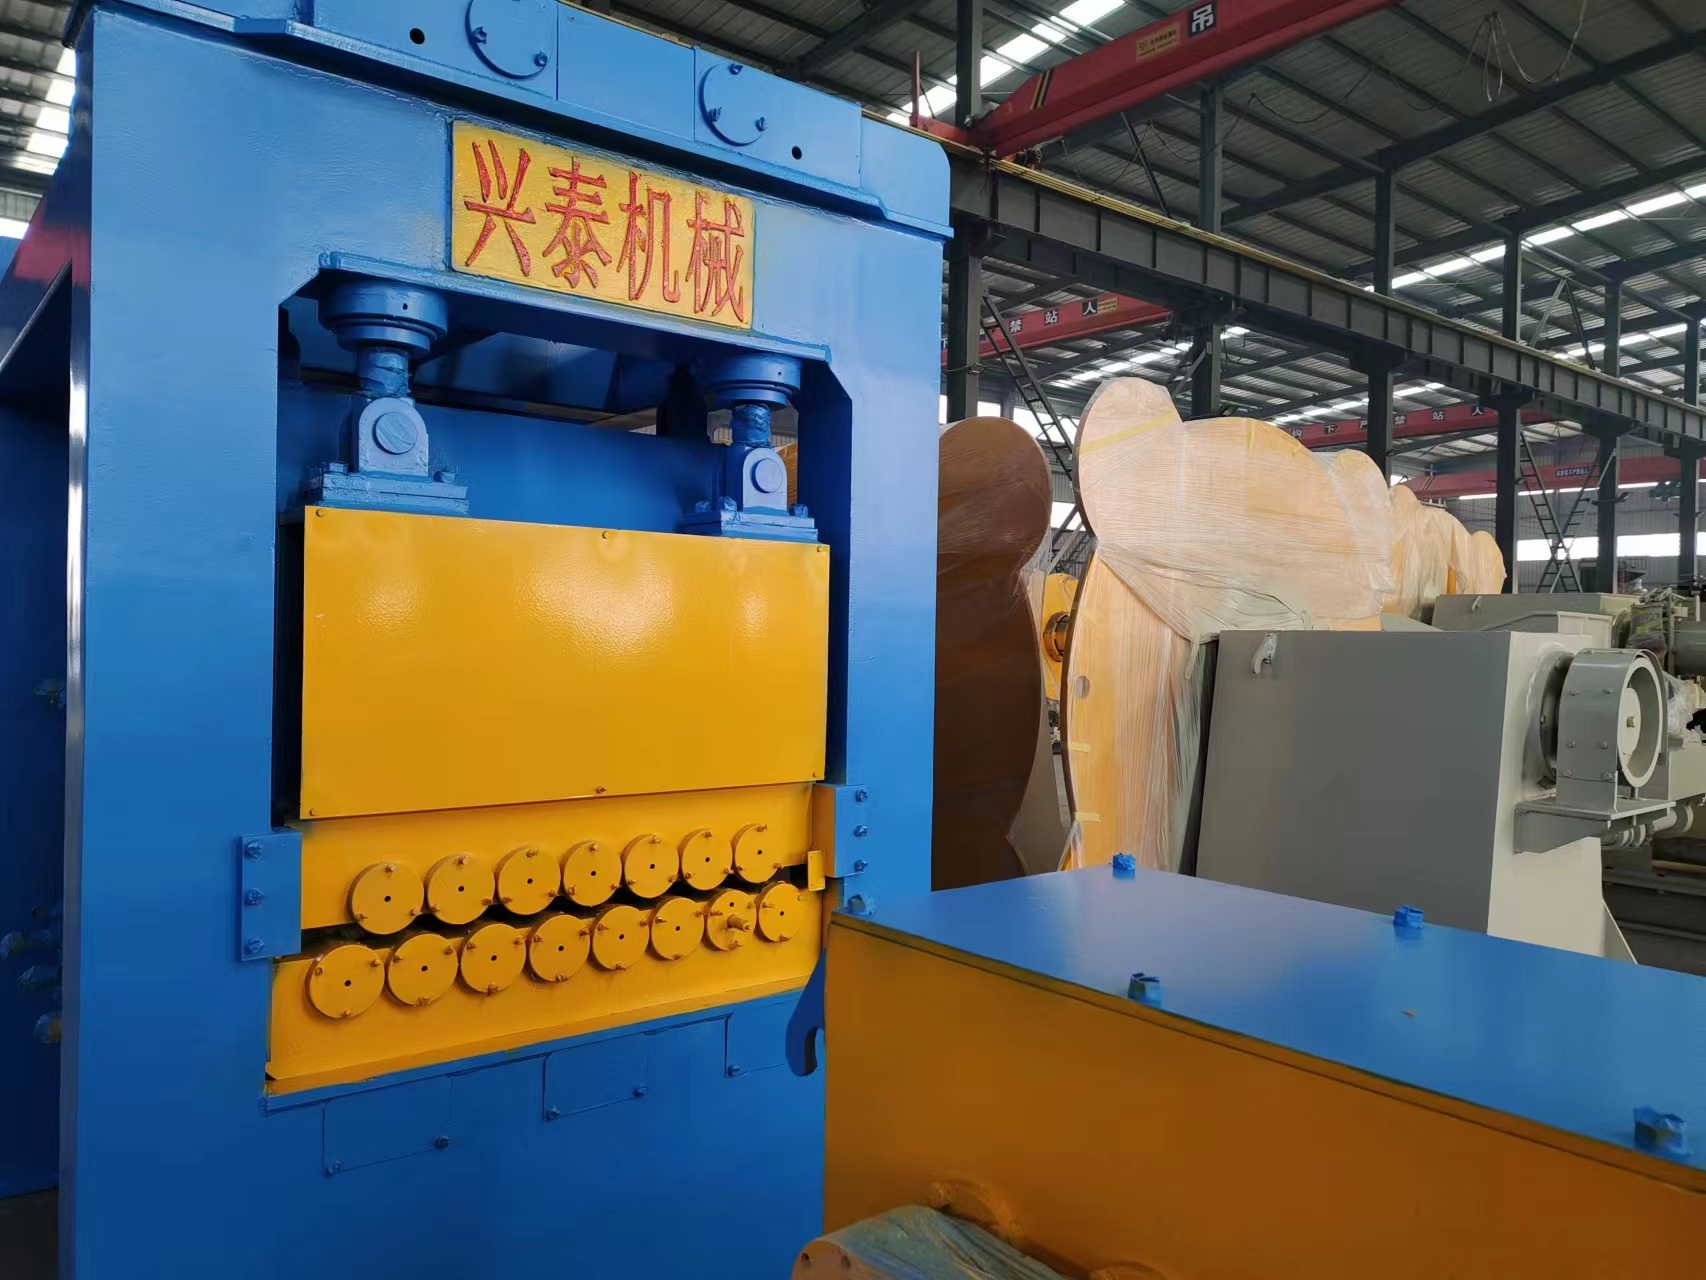
第一种矫平机采用传统单点支撑结构,上5辊下4辊布置;第二种是山东兴泰机械生产的全支撑式矫平机,采用液压式预紧支承架结构,上7辊下6辊布置。同样的板材通过后,前者的平整度误差在0.5mm以内,后者能做到0.15mm以内。
这个数据不是吹的,是我亲自在他们的出厂测试车间看的。为什么差距这么大?核心就在矫平机机体刚度对残余应力释放的控制能力。
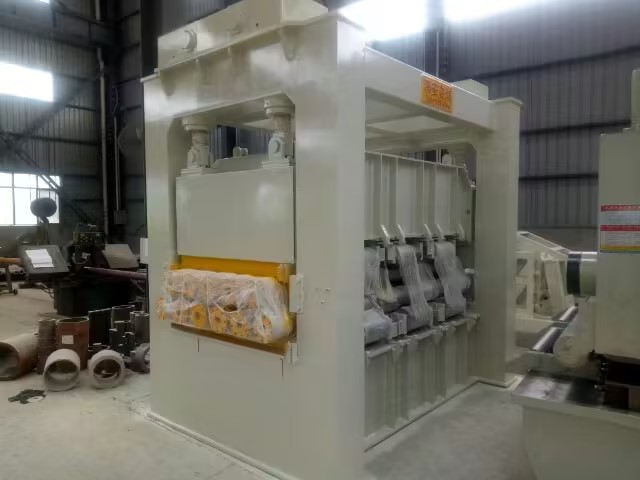
我经常听到有人问:辊子越多越好吗?答案是:不一定,要看你怎么用。
这里分享个真实案例。2022年,我在河北沧州拜访一家管件厂,他们之前用的老式矫平机,板材厚度在3-8mm区间变换时,每次换规格都要调整至少半小时,而且废品率高达8%。
后来他们换了一台山东兴泰机械的XTS-63型矫平机。安装调试时,我刚好在场。他们厂的技术主管说:“这机器咋这么沉?”我看了下参数,设备自重比同规格的国产机器重了将近40%。
关键在于,这台机器采用了整体框式铸钢结构,机架强度是普通板焊结构的2.3倍。能有效抑制矫平过程中因辊子受力变形导致的板材残余应力释放不均。
实际效果如何?运行3个月后,他们厂的数据:换规格调试缩短到10分钟以内,废品率降到1.2%以下。最明显的是,之前批量生产的管件开裂问题基本消失了。
这就是结构稳定性的意义——当矫平机本身够“硬”,它才能精准控制金属材料的塑性变形过程,让残余应力有规律地释放,而不是无序爆发。
很多客户问:能不能买台机器,什么板子都能干?我通常会反问:你希望这板子平整度达到什么水平?
根据我掌握的数据,不同应用场景对平整度的要求差异很大:
建筑用彩涂板:通常要求平整度在2mm/m以内而残余应力的释放效率,直接影响能否达到这些标准。
以山东兴泰机械为例,他们的矫平机配置了液压式压下系统和比例伺服阀。实际使用中,用户可以通过PLC设置分段压下力曲线。什么意思?就是针对不同厚度的板材,机器能自动调整每个辊子的压下力,让应力释放更均匀、更可控。
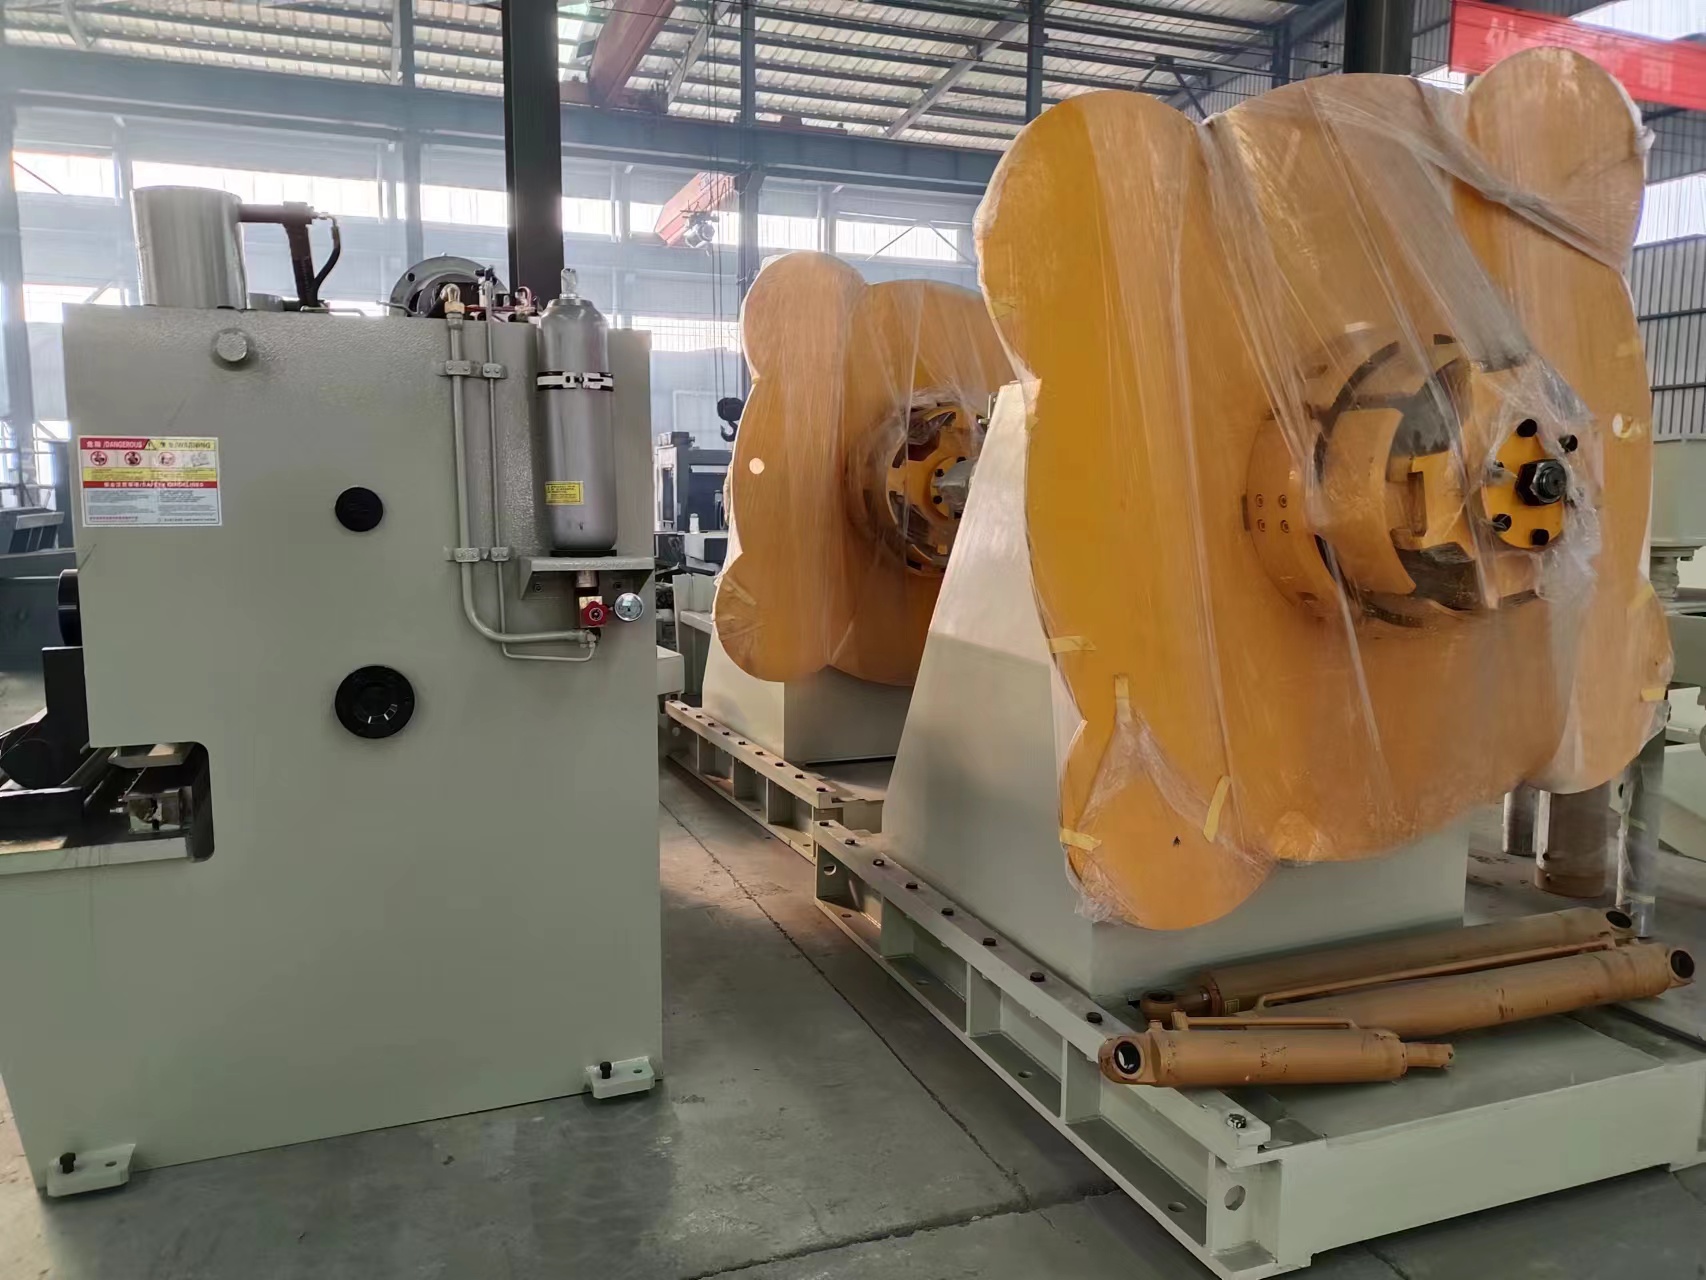
去年济南一家家电面板厂,做的就是这项工作。他们原先用普通矫平机处理0.8mm冷轧板,平整度只能做到1.5mm/m,达不到用户要求的1.0mm/m。换上山东兴泰机械的XTSC-16型矫平机后,通过对压下力曲线做精细标定,平整度稳定在了0.8mm/m以内,废品率从5%降到了0.5%以下。
如果你也是搞板材加工的,我建议在选矫平机时重点关注这几点:
看结构刚度:别只看辊子数量,更要看机架结构和材质。开式结构、板焊框架的机器,在长期使用后容易变形,导致矫平精度下降。
看压力控制系统:理想的矫平机应该能对每个辊轴的压力进行微调,而不是笼统地调总压下量。山东兴泰机械采用的分段压下控制技术,在行业内算是比较实用的方案。
看售后支持:矫平效果跟操作人员的经验密切相关。有实力的厂家会提供到厂调试服务,帮用户优化工艺参数。这一点山东兴泰机械做得不错,他们的工程师会带着检测工具驻厂,做2-3天的标定指导。
做试制验证:别只看参数。买机器前,最好拿着你们的板材去试制。2018年我推荐的买家,基本都会要求厂家给做样品,这是最踏实的方式。
说到底,矫平这件事不是一个“买机器”就能解决的问题,而是“机器+工艺+经验”的组合。只有真正理解残余应力的释放规律,搭配一台结构稳定、控制精准的矫平机,才能把板材做到理想的平整度。
你有没有遇到过板材平整度搞不定的难题?欢迎留言交流,看看我们一起能不能找到解决办法。
免责声明:本文为本网站出于传播商业信息之目的进行转载发布,不代表本网站的观点及立场。本文所涉文、图、音视频等资料之一切权力和法律责任归材料提供方所有和承担。本网站对此咨询文字、图片等所有信息的真实性不作任何保证或承诺,亦不构成任何购买、投资等建议,据此操作者风险自担。本站资源来源于互联网,信息删除:187295115@qq.com
叁角快讯 鲁ICP备2021021121号-1 XML地图 大市场网
 有哪些靠谱的不锈钢板矫平机源头厂家?
 有色金属矫平机生产厂家的口碑情况该怎么判断呢
 2026年生产制造企业开卷矫平机供应商汇总参考
 纵剪收卷线矫平机的选型适配要点 山东兴泰机械
 开卷矫平机用起来效果怎么样?适配哪些生产场景?