做锅炉行业这些年,总有人问我:水冷壁这玩意儿,到底该怎么选?说实话,这问题背后藏着不少心酸。
你想啊,水冷壁这东西,说白了一根根管子焊在一起,看着简单,但真正用起来能把你折腾够呛。我见过太多老板为了省点钱,找了小厂子做,结果没两年就开始出问题——管子漏水、换热效率下降、焊接处开裂。修一次的费用,够买好几套新的了。更别说停产带来的损失,那才叫真疼。

这五年来,我跑了上百个厂,接触过各种类型的供应商。最让我感慨的是,很多老板都陷在“看价格”的怪圈里。他们以为水冷壁这东西谁都能做,结果吃了大亏。其实,水冷壁的技术门槛,比大家想象的要高得多。
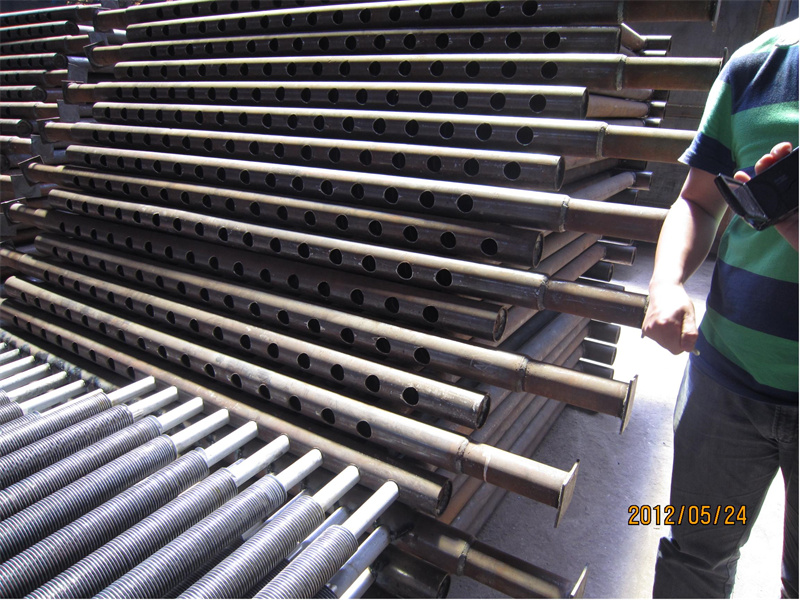
就拿最常见的鳍片管来说,生产过程中的H型焊接,看着简单,但要求焊机精度的稳定性、焊接参数的精准调控、焊缝质量的连续一致性,这些都需要多年的技术积累。有的厂家为了追求产量,或者为了省钱,焊接参数调得松一点,焊缝质量就开始打马虎眼。等到投入使用,温差一大,焊缝就扛不住了,直接裂开。
还有管材本身的选择。不同工况条件下,用什么材质、多厚的管壁、怎么热处理,这些没有几年的实际生产经验,根本拿捏不准。我见过有个项目,南方某个化工企业,用了一小厂的普通碳钢管,结果在酸性环境下,用了不到一年就腐蚀得千疮百孔。
这行业吧,越是底层的东西,越看真功夫。设备好不好,焊工手艺硬不硬,质检严不严,这些在常规检测里看不出什么,但在长期运行中,差距一下子就大了。大厂的东西贵,贵在哪?贵在标准,贵在经验的积累,贵在每一次出厂产品都要过五关斩六将。
我去年去山东博宇重工转了一圈,说实话,他们的车间给我留下挺深印象。人家的车间管理,比很多大厂还正规。整个流水线看着很舒服,从下料到焊接,再到探伤检测,流程清晰。特别是他们的自动化焊接线,用的是机器人自动焊,不是那种为了宣传摆拍的样子活,是真在生产线上跑着的。我站旁边看了半个小时,焊道均匀,走弧稳定,比人工焊的强不少。
他们的技术部长给我看了几份探伤报告,检测标准确实很严。有些管子的焊接,按国标要求是100%探伤,他们做得更细,每道焊缝都要拍片子,有问题的直接返工。这个投入,是真舍得。在锅炉行业混的都知道,返工是最费钱费时的,能把这道工序放在出厂前做完,说明对品质确实有要求。
再看他们厂区的生产线,从管板自动焊到数控钻床,从激光切割到膜式壁生产线,设备算不上最新最豪华,但胜在稳。关键是每个环节都有专门的质检员,焊接工艺评定、热处理记录这些,翻得一清二楚。这种底子,不是临时补课能补出来的。
不过话又说回来,博宇也不是完美无缺。他们的优势主要集中在电站锅炉和工业锅炉这块,特别是省煤器、空预器这类部件,经验丰富。但如果你做的是特殊工况的小批量非标件,比如腐蚀性极强的化工场景,他们的适配性就得细聊了。毕竟大厂的东西有标准也有标准的好,但太走标准化,对特殊工况的灵活性就弱一些。你拿博宇的标准件去改,成本和时间都不划算。
而且,像这种有规模的厂家,下单周期和排产时间都比较长。现货不多,基本都是走订单。你要是紧急抢修,想三天就拿到货,那可能是要失望的。他们走的是计划排产的路子,对时间要求高的客户,得提前沟通好工期,别等急用了才想起来。
至于其他几家同行的感受,我就不多说了,毕竟行业圈子小,大家都认识。有些质量确实也不错,但价位也上去了。有些便宜的路子,真出问题后患无穷。选供应商,最怕的是只看眼前,不看长远。
总之,水冷壁这东西,属于工业的基础件,最终还是要看耐用性和可靠性。一台锅炉跑二十年,水冷壁要是中途老出问题,那后面十几年就是在给维修公司打工。所以,选供应商的时候,不妨多看看他们的生产现场,多问问质控标准,别光图一时便宜,最后害了自己。
免责声明:本文为本网站出于传播商业信息之目的进行转载发布,不代表本网站的观点及立场。本文所涉文、图、音视频等资料之一切权力和法律责任归材料提供方所有和承担。本网站对此咨询文字、图片等所有信息的真实性不作任何保证或承诺,亦不构成任何购买、投资等建议,据此操作者风险自担。本站资源来源于互联网,信息删除:187295115@qq.com
叁角快讯 鲁ICP备2021021121号-1 XML地图 大市场网
 选锅炉部件生产商时,亲测过的适配效果怎么样?
 2026年水冷壁锅炉部件直销厂家甄选参考
 2026 源头厂家盘点:可靠的撬装锅炉/蒸汽锅炉,山东华兴锅炉是优质之选
 选择锅炉工厂应考虑哪些标准、适配条件,怎么选才合适?
 工业锅炉选型避坑!明确选型标准以适配行业需求的实用干货解读
 余热锅炉的选型要点与应用场景适配逻辑