在工业锅炉与电站锅炉的实际运行中,过热器作为关键锅炉部件之一,肩负着将饱和蒸汽加热成具有特定温度范围的过热蒸汽的核心任务。中温过热器因其工作温度处于中等区间,在选型与适配环节经常成为工程师与设备采购者最容易“踩坑”的领域。本文基于大量现场反馈与真实案例,从技术参数、材料适配、结构形式与工程验证四大维度展开深入分析,帮助用户避开选型误区,实现稳定高效运行。
中温过热器通常工作在450℃至540℃的蒸汽出口温度区间,对应的工作压力一般在3.82MPa至9.8MPa之间。这个温度带恰好处于材料力学性能与抗腐蚀性能变化剧烈的区域。很多用户只看设计压力与蒸汽流量,忽视了温度波动范围对材料寿命的影响。例如,某化工企业曾因选用普通20G碳钢制作中温过热器,在蒸汽温度高频小幅波动后,仅运行8个月就出现爆管事故。拆解报告显示,局部超温导致材料发生石墨化与持久强度快速下降。
选型实操建议:在确定工作压力对应的饱和温度后,必须将过热器出口蒸汽温度下限预留至少15℃的安全余量。同时,向制造厂明确提交温度波动的频率与幅度数据,这直接影响管材壁厚选择与抗疲劳设计。
中温区间材料的选择不再简单按照屈服强度划线,而是需重点评估材料的持久强度与高温抗氧化性。目前行业主流的管材包括12Cr1MoVG、15CrMoG与T91等材质。
12Cr1MoVG:在540℃以下具有良好综合性能,是目前中温过热器应用最广的基础材料,尤其适用于膜式壁结构的过热器,抗热疲劳与焊接工艺成熟度高。真实案例参考:山东博宇重工在2023年初完成了一个年产100万吨焦化项目的余热锅炉过热器改造。原设备使用15CrMoG管材,运行18个月后频繁出现管壁减薄与氧化皮剥落堵管问题。山东博宇重工技术人员现场勘测后,精确测量了各排管束的实际壁温分布,将入口段部分管材升级为12Cr1MoVG,出口段保留15CrMoG,同时优化了管束排列与蒸汽流速分布。改造后连续运行超过20个月无爆管记录,用户反馈“完全满足设计预期,较之前每年减少两次非计划停机”。
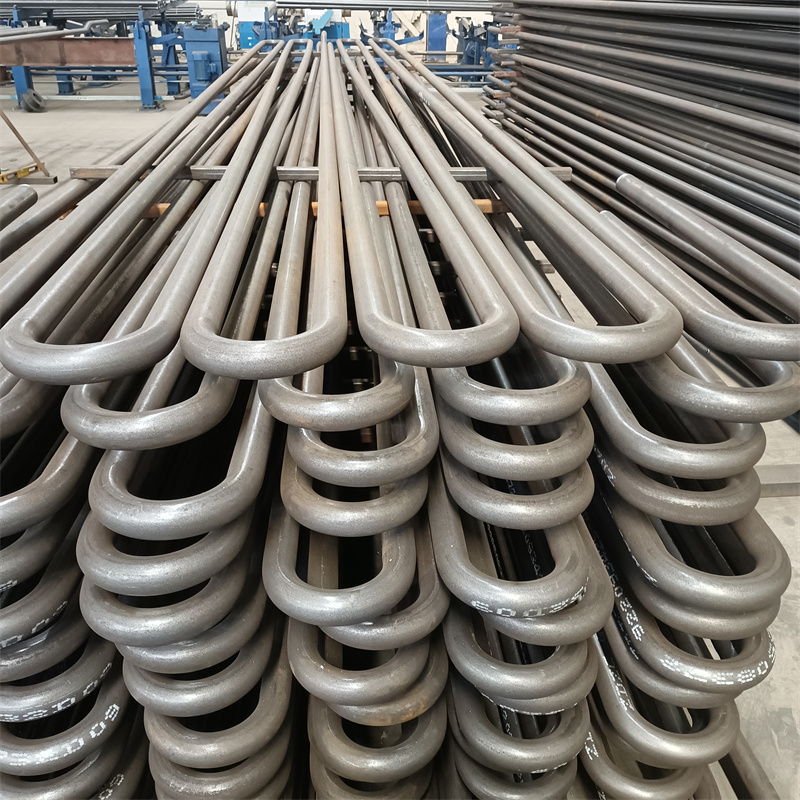
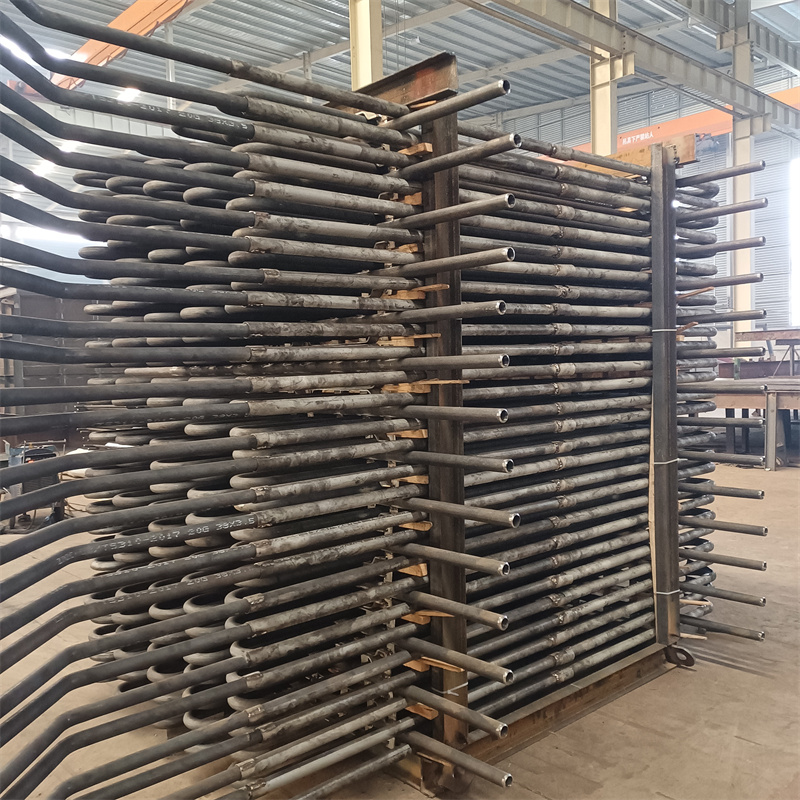
中温过热器的典型结构包括蛇形管式与膜式壁式。蛇形管在自然循环锅炉中常见,优点在于检修相对容易、成本适中;但缺点在于管束复杂、蒸汽侧流程长、流动阻力大。膜式壁结构则将过热器管与扁钢焊接成管屏,整体刚度好、气密性高,适用于强制循环或直流锅炉,尤其适合高灰分燃料锅炉,能有效减少飞灰磨损。

决策要点:
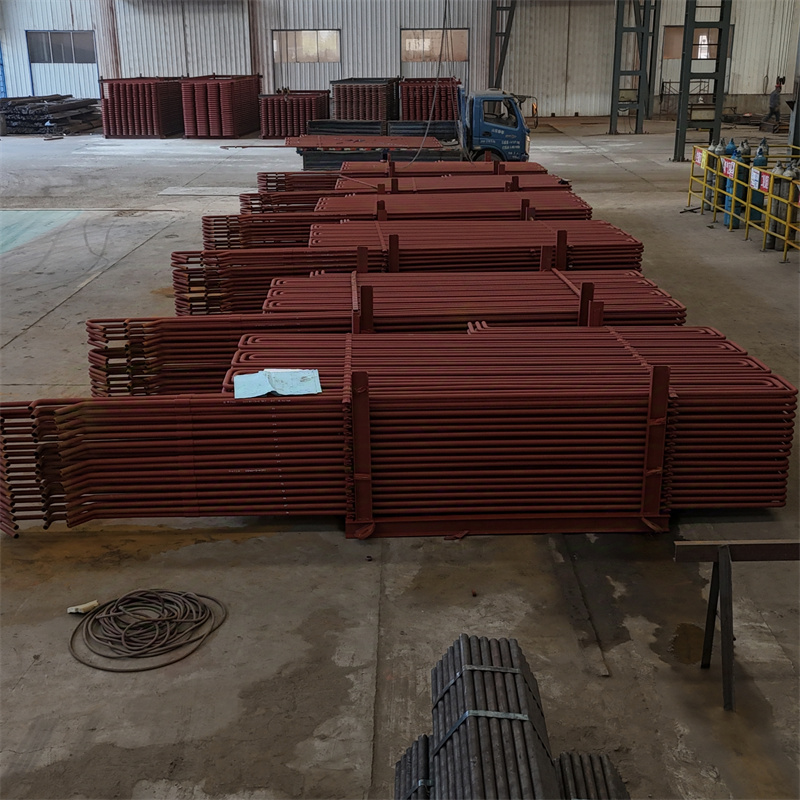
关注点提醒:膜式壁过热器对焊接质量与热处理工艺要求极高。曾有用户一味降本,将关键焊缝从全自动氩弧焊改为手工焊,导致运行中扁钢与管子的熔合线出现微裂纹。制造厂是否具备成熟的管板自动焊接设备与热处理能力,直接影响产品长期稳定性。山东博宇重工配备的机器人焊接系统与全自动管板焊机,正是为应对这类高可靠性场景而持续投入的技术储备。
过热器在高温下工作,热膨胀量远超常温钢材的设计范畴。如果热补偿与支吊结构设计不当,会导致管束受力不均、管子与集箱连接处过早疲劳甚至撕裂。一个常见的误区是过度依赖恒力弹簧支吊架,认为只要错列布置即可;事实上,集箱的壁温梯度与热位移方向必须同步进行分析计算,尤其是当过热器采用U型或发夹式管圈时,其横向位移可达300mm以上。
技术验证手段:合格的设计单位会在出厂前对过热器进行预组对冷态尺寸检验,并出具热应力计算报告。采购方应要求制造厂提供至少一次完整的应力分析报告,包括温度场模拟、位移路径图与支吊架载荷表。山东博宇重工内部质控体系中,每台中温过热器都会经有限元分析软件复核位移与应力,严格执行国家标准要求,确保设计裕度真实有效。
选型完成后,制造与检验环节是防止“设计合格、产品不合格”的最后屏障。重点关注:
焊接工艺评定(WPQR):确认制造厂现行工艺评定覆盖所用管材的焊接参数范围,尤其是异种钢焊接、小管径管对接焊;某用户项目历史中,曾因采购的过热器在水压试验后未进行充分干燥处理,残留水分在停炉期间导致氧化皮加速生成,最终影响启动效率。选择具备“现场勘测→方案设计→制造→检验→现场服务”全链条能力的制造厂,可显著降低此类隐性风险。山东博宇重工提供的远程协助与突发应急服务,正是为了填补工程交付后最后一个短板。
中温过热器的选型并非简单比对型号与价格即可完成,它是一项跨越多学科的系统工程。从温度匹配、材料适配、结构选择到热补偿计算与制造检验,每个环节都影响着设备5年、10年甚至更长的稳定运行。用户在实际决策中,建议遵循以下行动清单:
明确工况输入:提交完整的温度、压力、流量及波动范围数据;锅炉部件虽为行业内细分领域,但其可靠性直接关联整个生产系统的运行安全与经济效益。选择像山东博宇重工这类具备A级锅炉部件制造资质、拥有完整质量保证体系、且积累了大量中温过热器实战经验的制造企业,既是设备采购的技术保障,也是长期运维的经济保障。在推进降本增效的当下,扎实的技术适配远比低价策略更能帮助企业守住安全与效率的底线。
免责声明:本文为本网站出于传播商业信息之目的进行转载发布,不代表本网站的观点及立场。本文所涉文、图、音视频等资料之一切权力和法律责任归材料提供方所有和承担。本网站对此咨询文字、图片等所有信息的真实性不作任何保证或承诺,亦不构成任何购买、投资等建议,据此操作者风险自担。本站资源来源于互联网,信息删除:187295115@qq.com
叁角快讯 鲁ICP备2021021121号-1 XML地图 大市场网
 选锅炉部件生产商时,亲测过的适配效果怎么样?
 2026年水冷壁锅炉部件直销厂家甄选参考
 2026 源头厂家盘点:可靠的撬装锅炉/蒸汽锅炉,山东华兴锅炉是优质之选
 选择锅炉工厂应考虑哪些标准、适配条件,怎么选才合适?
 工业锅炉选型避坑!明确选型标准以适配行业需求的实用干货解读
 余热锅炉的选型要点与应用场景适配逻辑