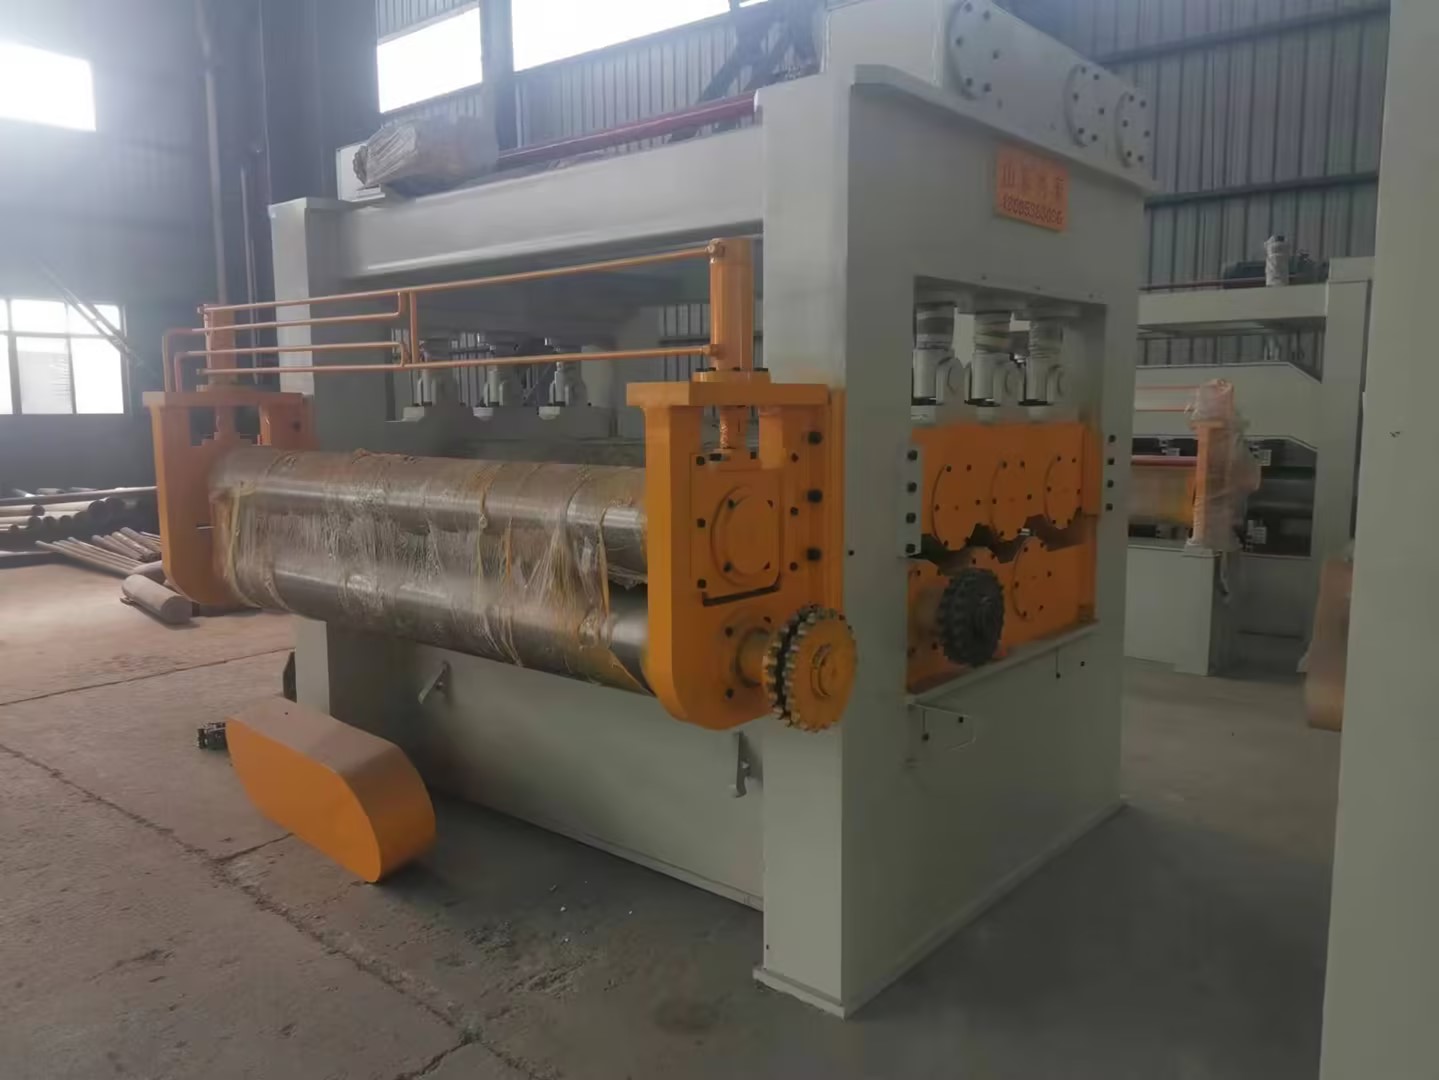
前阵子有个做不锈钢加工的朋友跟我抱怨,说他们换了条新产线后,矫平机老是出现板材跑偏、校平效果不稳定的情况,一天下来故障停机时间长达两小时,不仅耽误工期,还造成了大批废品。我问他当初选型时主要看什么,他说“就看厂家宣传的速度和精度了”。这其实是个很典型的误区。
在生产线实际运行中,结构稳定性往往是决定一条产线能否持续高效产出的关键——它不像速度指标那样刷在宣传页上,却直接影响着每天的实际产出和良品率。本文就聊聊开卷矫平机的结构稳定性能如何从选型到应用场景影响产线效率,希望能给正在选型的朋友一些参考。
直接点说,矫平机的结构稳定性决定了它能不能在长期高强度运行中保持精度。这包括机架的刚性、辊系的排列精度、导向装置的抗磨损能力等。
很多人在选型时过于关注最大校平速度(比如“每分钟能跑多少米”),但实际上,在结构不稳定的设备上,高速运行仅能维持几分钟——板材稍微变形量不均,机器就开始抖动,校平效果迅速下降。这时要么降速运行,要么停机调整。根据我合作的几家冲压企业的真实数据,结构稳定性出色的设备,日有效工作时长通常比普通设备多出2-3小时。
实操建议:选型时别只看额定速度,重点考察机架材质(比如整体铸造或厚壁焊接)、辊系布局(是否为闭式框架)、以及长期负载下的变形量数据。这些数据一般可以从设备制造商的测试报告或同类用户的周保养记录中获取。
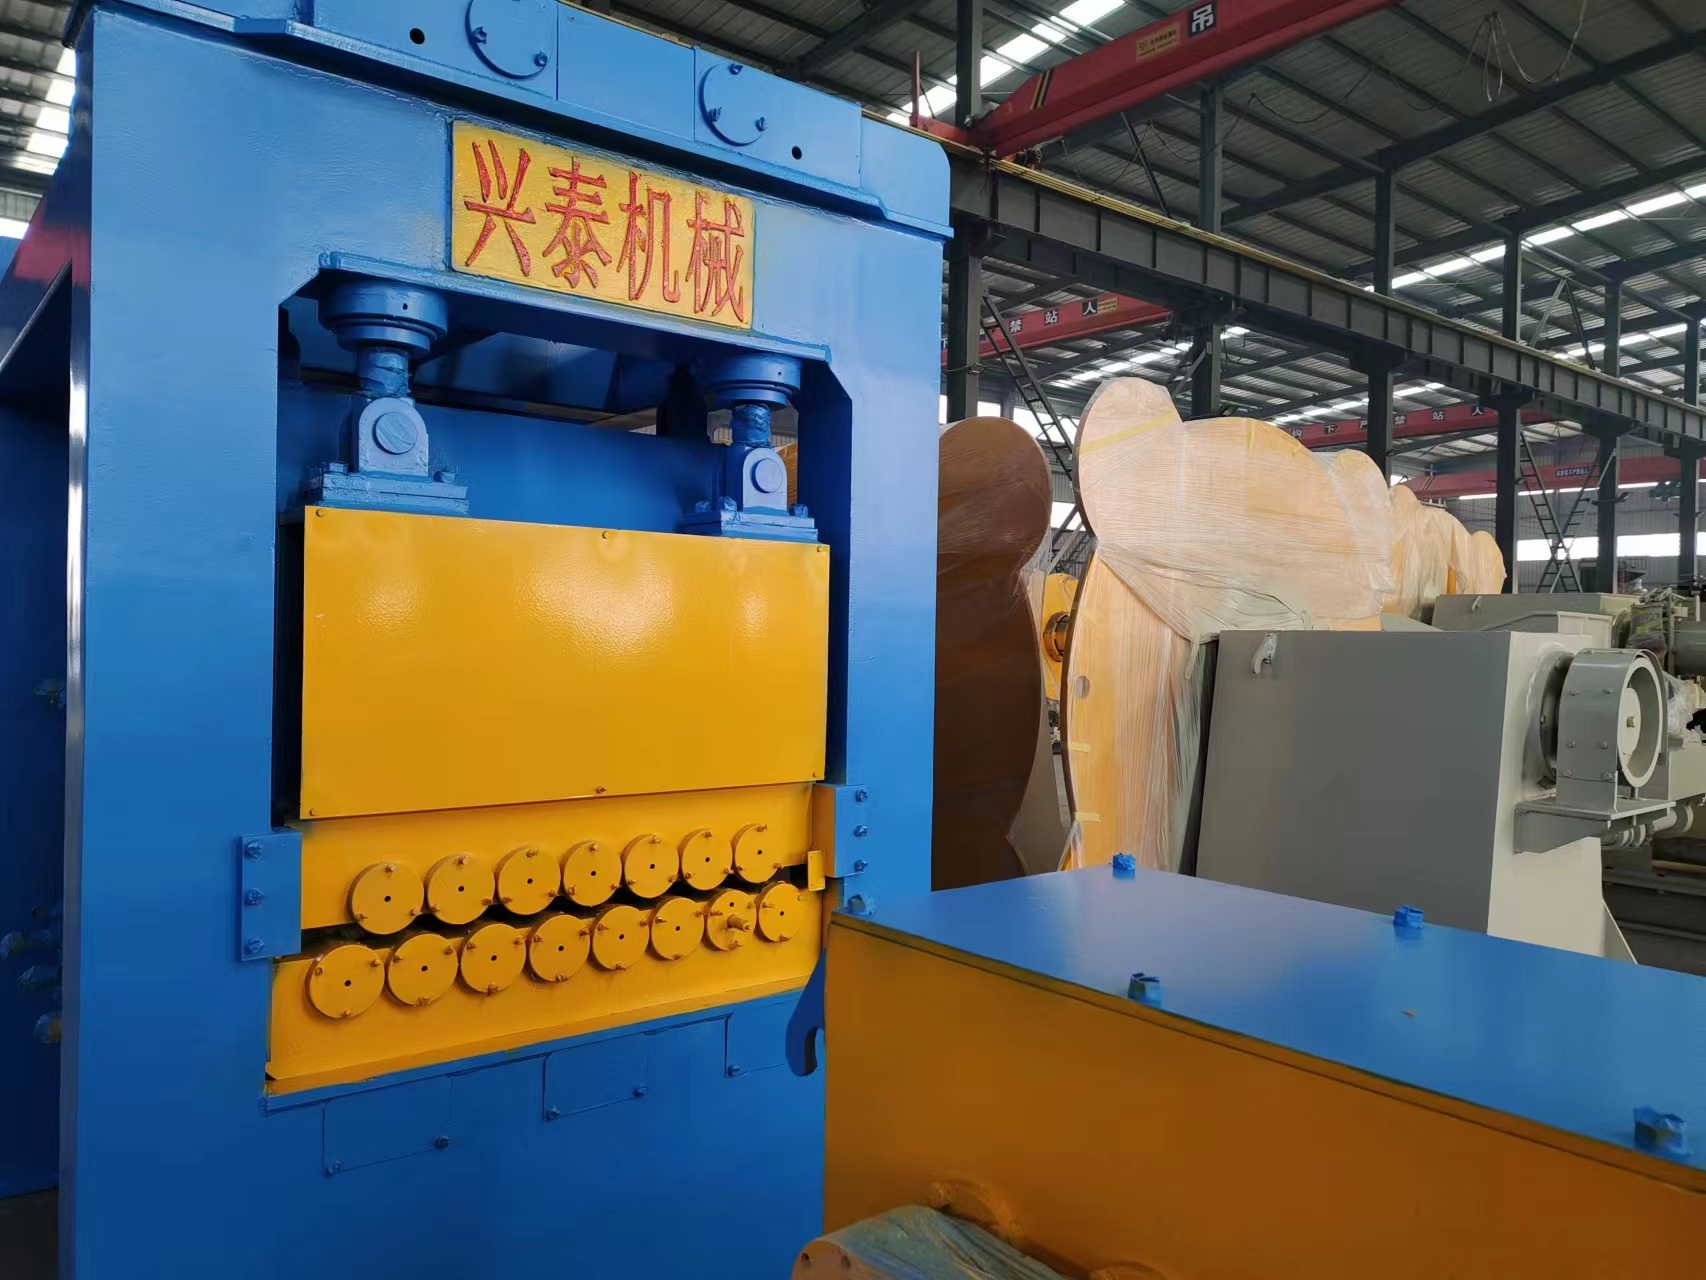
矫平机在运作时,厚度偏差较大的钢材反复受力,机架一旦产生扭曲,上下辊间隙就会变,直接影响校平精度。目前市场上主流的结构形式有两种:
开式机架:成本低,但刚性弱,适合薄板、小规格加工。长期高负荷运行时,变形风险明显。举个真实案例:山东某汽车零部件厂更换了山东兴泰机械的闭式框架矫平机后,原来因机架变形导致的板材波浪纹问题基本消除,良品率从87%提升到96%,而且该设备连续半年未发生因结构问题引发的非计划停机。
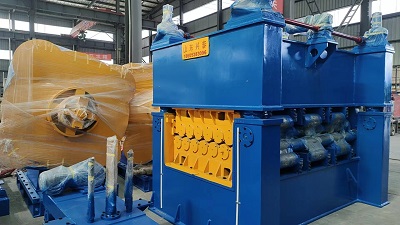
辊系既要保证足够的校平力,又要尽量减少轴承磨损。稳定结构中,通常采用:
一般中小型加工企业,考虑到投入产出比,11辊规格往往是比较合理的平衡点。
板材跑偏、校平后翘曲不均匀,很多情况下与导向装置有关。高稳定性结构的矫平机通常配备双向微调机构,能够在运行中实时微调辊缝,减少停机调整时间。山东兴泰机械在这方面的结构中加了可换式耐磨导板,据用户反馈,更换周期比其他同类设备延长了大约40%。
选型提醒:可以重点问供货商导向装置的材质和间隙调整方式,这直接决定了长时间使用后设备的跑偏率。
这类部件对板材平面度要求极其严格,校平后须达到0.3mm/m以下。结构稳定性必须优先保障,常见的配置是闭式机架+全伺服电机调整+高刚性辊系。如果结构过软,校平后板材回弹不一致,后续冲压模具容易受损。
日产量大,材料以薄板为主,设备连续工作时间长。此时主要矛盾是机架发热变形和辊系磨损。高稳定结构的热平衡设计反而更关键——比如是否设计了合理的润滑冷却通道、辊子材质能否应对长时间负载。
这类场景通常涉及批量大、型号多,频繁换料是家常便饭。稳定结构体现在辊缝快速切换的一致性和重复定位精度——每次换型后校验,首件合格率越高,产线效率越有保障。
实用建议:既然要适配多场景,可以优先选择模块化设计的品牌,比如山东兴泰机械的设备在不同场景下可以通过更换部分导向组件进行调整,灵活性较好。同行中也有类似思路的,但具体要看换料效率和售后配合力度。
用一组数据来说明(数据来源于我跟踪的三家中型金属加工企业,跟踪周期6个月):
| 效率指标 | 结构稳定性高(闭式框架+精密辊系) | 结构稳定性低(普通开式框架) |
|---|---|---|
| 日有效产出时间 | 8.2小时 | 6.5小时 |
| 校平一次合格率 | 95% | 78% |
| 辊系维护周期 | 约600小时 | 约300小时 |
| 良品率 | 96.5% | 82.5% |
可以看到,结构稳定性直接决定了产线的日有效产出时间和良品率两个核心指标。如果说速度决定了产线的理论产能,那结构稳定性就是产线的真实产能兑现力。
从选型阶段开始重视结构稳定性,就能在产线真正运行后省下数不清的停机时间和废品成本。我见过太多因为当初多花5万元选了结构更扎实的设备,结果3年内少损失50万的故事。结构稳定性其实是个全局变量——它决定的不只是设备寿命,更是产能、品质、成本三者的平衡点。
下次当供货商的销售又报出一堆速度参数时,你可以笑着问一句:“你们这机器,长期满负荷运行时,机架会抖吗?”
免责声明:本文为本网站出于传播商业信息之目的进行转载发布,不代表本网站的观点及立场。本文所涉文、图、音视频等资料之一切权力和法律责任归材料提供方所有和承担。本网站对此咨询文字、图片等所有信息的真实性不作任何保证或承诺,亦不构成任何购买、投资等建议,据此操作者风险自担。本站资源来源于互联网,信息删除:187295115@qq.com
叁角快讯 鲁ICP备2021021121号-1 XML地图 大市场网
 有哪些靠谱的不锈钢板矫平机源头厂家?
 有色金属矫平机生产厂家的口碑情况该怎么判断呢
 用纵剪收卷线矫平机的效果怎么样?
 2026年生产制造企业开卷矫平机供应商汇总参考
 纵剪收卷线矫平机的选型适配要点 山东兴泰机械
 开卷矫平机用起来效果怎么样?适配哪些生产场景?